Un acquirente farmaceutico con cui ho parlato il mese scorso ha speso $65.000 per una linea di termoformatura. Sei mesi dopo, ha scoperto che la sua API richiede un WVTR inferiore a 0,02 g/m²/giorno. La macchina che ha acquistato? Termoformatura del PVC. WVTR: 2,5. Ora sta utilizzando quella linea solo per le compresse stabili e sta acquistando un sistema ALU-ALU.
È una lezione da $65.000 che preferirei non ripetere.
Allora, il punto è questo: imballaggio in blister macchine — la maggior parte delle guide alla scelta si limita a snocciolare specifiche e tabelle e basta. Ma la vera decisione si riduce a una domanda che nessuno pone ad alta voce: “Il mio prodotto si degraderà prima che il mio cliente lo apra?”.”
Tutto il resto - velocità, tipo di pellicola, budget - deriva da questa risposta.
Si parte dal prodotto, non dalla macchina
Scopri le opzioni di macchine confezionatrici disponibili per il tuo settore. Ricevi un consiglio in base al tipo di prodotto.
Trova la macchina confezionatrice giusta →La maggior parte degli acquirenti inizia con “quanto è veloce?” o “quanto costa?”. Lo capisco. Ma al prodotto che avete davanti non interessa il vostro foglio di calcolo del budget.
Cosa gli interessa: umidità, luce, ossigeno.
Termoformatura del PVC vi offre un blister chiaro e bello. Il vostro prodotto è lì, perfettamente visibile, in bella mostra sullo scaffale della farmacia. Ma ecco cosa succede dietro le quinte: il vapore acqueo filtra lentamente attraverso il PVC, circa 2,5-3,5 grammi per metro quadro al giorno. Per una compressa di paracetamolo? Nessun problema. Per una statina sensibile all'umidità? La sua durata di conservazione si è appena dimezzata.
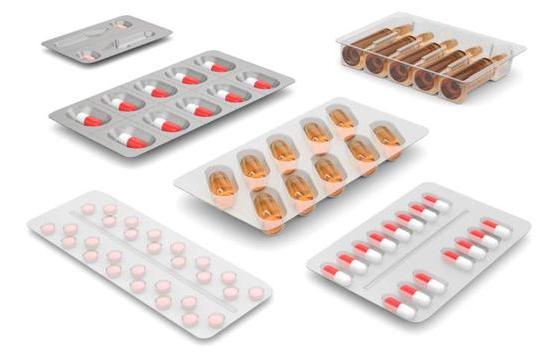
Formati a freddo ALU-ALU, è brutto: è opaco, pieghevole, occupa più spazio. Ma blocca praticamente tutto. WVTR: inferiore a 0,01. Se la vostra molecola va in pezzi al minimo accenno di umidità, questa non è un'opzione. È l'unica opzione.
La regola empirica che nessuno ha scritto: Se il vostro API è in grado di tollerare gli sbalzi di umidità in un armadietto del bagno per 18 mesi, il PVC va bene. In caso contrario, iniziare la ricerca con ALU-ALU.
Un collega che lavora nel settore dei generici l'ha detto senza mezzi termini:
“Testiamo prima ogni nuova molecola contro il PVC, perché è $2-5/kg invece di $8-15. Ma circa 30% delle volte, i dati di stabilità ci mandano direttamente all'ALU-ALU. Non è un fallimento. Si tratta solo di fare il lavoro”.”
PPWR non è più una nota a piè di pagina
Se vendete nell'Unione Europea, c'è una normativa chiamata PPWR (2025/40) che sta tranquillamente ridisegnando le pellicole per blister che potete utilizzare.
Da 2030, Tutti gli imballaggi devono avere un grado di riciclabilità ≥70%, ovvero A, B o C nella scala dell'UE. Da 2038, È un grado A o niente.
Ecco la scomoda realtà: i laminati multistrato - compresa la maggior parte delle combinazioni ALU-ALU e PVC/PVDC - hanno un punteggio D o E. Non si separano in modo pulito nei flussi di riciclaggio. Nessuno ha capito come riciclarli in modo economico.
Che cosa è stato ottenuto con successo? PVC monomateriale E Blister a base di PET. Territorio di grado A-B.
Non vi dirò che l'ALU-ALU è morta, ma non è così. Se il vostro prodotto ne ha bisogno, usatelo. Ma se oggi state acquistando una nuova linea che dovrebbe durare più di 10 anni, fate una domanda al produttore: “Può funzionare con PVC o PET monomateriale senza modifiche?”.”
Se esitano, continuate a fare acquisti.
Quello che nessuno vi dice sulla velocità delle macchine
Ogni scheda tecnica elenca i tassi di blister al minuto. E tutti si fissano sul numero più grande.
Ma ecco un modo più pulito di pensarla: la velocità della macchina deve corrispondere alla produzione giornaliera effettiva, non alle vostre ambizioni.
Ho visto startup acquistare sistemi rotativi da 300 blister/min perché “ci cresceranno”. Due anni dopo, lo fanno funzionare a una capacità di 40%, bruciando energia elettrica e continuando a cambiare formato in 90 minuti perché la macchina è stata progettata per le produzioni farmaceutiche 24/7, non per la flessibilità dei piccoli lotti.
| La vostra produzione giornaliera | Non comprare | Acquista invece |
|---|---|---|
| Sotto le 50.000 unità | 200+ blister/min | Piastra piana semiautomatica (20-80/min) |
| 50K-200K unità | Rotante | Piastra piana automatica (80-120/min) |
| Oltre 200.000 unità in modo costante | Piastra piatta | Rotativo (200-400/min) |
Un produttore indiano di farmaci generici mi ha detto che la sua decisione migliore non è stata quella di migliorare la velocità, ma di far funzionare in parallelo due macchine a lastre piane da 120/min invece di una rotativa da 300/min.
“Quando una macchina si ferma per manutenzione, abbiamo ancora una produzione di 50%. Con una sola grande macchina, saremmo a zero”.”
Questo è il tipo di pensiero che le schede tecniche non insegnano.
La decisione sul film, resa semplice
Permettetemi di ridurre la selezione dei materiali a qualcosa su cui potete agire concretamente:
Prodotto stabile, budget limitato, vendita ovunque? → PVC monomateriale. $2-5/kg. PPWR Grado A-B. Lavori.
Prodotto leggermente sensibile all'umidità, ma ancora trasparente? → PVC rivestito in PVDC. Più economico di ALU-ALU, barriera decente (WVTR 0,4-0,8). Ma il PPWR vi farà soffrire dopo il 2030.
Prodotto altamente sensibile, l'umidità è il nemico? → Formatura a freddo ALU-ALU. Non si discute. Opaco, costoso, ma senza compromessi in termini di protezione.
Vendete in UE, volete un prodotto a prova di PPWR e non ultrasensibile? → Blister a base di PET. Riciclabile, trasparente, WVTR intorno a 1,5-2,0. In rapida crescita.
Nota onesta: vorrei potervi dire che esiste già un'alternativa ALU-ALU completamente riciclabile con le stesse prestazioni della barriera. Non c'è. La scienza dei materiali ci sta lavorando. Per ora, se avete bisogno di ALU-ALU per la stabilità dei farmaci, usate ALU-ALU e continuate a monitorare gli sviluppi di PPWR.
Le cose di manutenzione che contano davvero
Ogni manuale elenca i compiti giornalieri/settimanali/mensili. Ecco cosa si ottiene nella pratica:
Le piastre di tenuta si consumano in modo irregolare. Non ve ne accorgerete finché un blister su tre non perde. Sostituirli ogni 6-12 mesi su linee continue. Tenetene un set di riserva: si tratta di $200-800 e di una sostituzione di due ore, rispetto al rifiuto di un lotto che costa migliaia di euro.
Fluttuazioni dell'aria compressa sono l'assassino nascosto. Un calo di 0,5 bar durante la sigillatura e improvvisamente le specifiche WVTR non significano nulla. Svuotate il sistema dell'aria ogni giorno. Ci vogliono cinque minuti. Saltarlo costa lotti.
Cambio di formato non si affrettano perché la produzione è in attesa. Etichettate gli stampi. Fotografate l'allestimento. Formate due persone, non una, sul cambio formato. Quando il vostro unico esperto si dà malato, non volete che una macchina $40K resti inattiva.
Un responsabile di linea del settore farmaceutico mi ha detto: “La pulizia quotidiana degli stampi di formatura è il quarto d'ora più noioso del mio turno. Ma in tre anni non ho mai avuto un difetto di cavità. Il tizio del turno di notte che la salta? Ne ha almeno uno a settimana”.”
Problemi comuni e soluzioni rapide
Assottigliamento delle pareti di cavità
La distensione non uniforme del film provoca la formazione di pareti sottili della cavità che si strappano durante il trasporto. Correggere: Mantenere il rapporto profondità/larghezza di formatura al di sotto di 1:1,5. Aumentare la temperatura di riscaldamento di 5-10°C per un allungamento più uniforme. Controllare l'aria compressa: mantenere 4-6 bar.
Perdite di tenuta e delaminazione
La pellicola di copertura si separa dal nastro di base, lasciando entrare l'umidità. Correggere: La temperatura di saldatura deve corrispondere all'intervallo del rivestimento termosaldante del materiale del coperchio (in genere 150-180°C). Una caduta di pressione di 0,5 bar è sufficiente a causare perdite dai bordi. Sostituire le piastre di tenuta quando le superfici mostrano segni di usura.
Danni al prodotto durante la formatura
Le compresse fragili si rompono durante la formatura o la sigillatura. Correggere: Alimentatori soft-touch (rivestiti in silicone), non a contatto con il metallo. Lasciare al prodotto uno spazio di 0,5-1,0 mm all'interno della cavità. Per la formatura a freddo, rallentare la velocità del punzone di 15-20%.
Disallineamento della stampa sul foglio di rivestimento
I numeri dei lotti si diffondono sul web. Correggere: Controllare la tensione del foglio sulla bobina di svolgimento: una tensione non uniforme causa una deriva di 1-3 mm. Pulire il sensore della fotocellula e verificare che sia allineato con i segni di registrazione.
Come scegliere la giusta macchina per il confezionamento di blister
| Se avete bisogno... | Scegliere... | Perché... |
|---|---|---|
| Piccolo lotto / sperimentazione clinica (< 50.000 unità/giorno) | Piastra piatta semiautomatica | Investimento ridotto ($2K-$12K), cambio formato rapido |
| Medie industrie farmaceutiche (50K-200K unità/giorno) | Piastra piatta automatica | Velocità e costi equilibrati |
| Alto volume (> 200K unità/giorno) | Rotativo automatico | Movimento continuo, 200-400+ vesciche/min. |
| Farmaci sensibili all'umidità (WVTR < 0,05) | Formatura a freddo ALU-ALU | Barriera completa: luce, umidità, ossigeno |
| Ingresso nel mercato UE | Termoformatura in PVC monomateriale | Riciclabilità PPWR di grado A-B |
| Alimenti/confetteria | Macchina per blister alimentari | Materiali di qualità alimentare, requisiti GMP più bassi |
Il quadro generale
Non si tratta solo di acquistare una macchina per le vesciche.
Si tratta di riconoscere che la spesa di $15.000-150.000 oggi vi blocca in una strategia materiale per il prossimo decennio. Il PPWR è reale. I vostri concorrenti si stanno ponendo il problema del monomateriale. I vostri acquirenti nell'UE inizieranno a controllare le dichiarazioni di riciclabilità entro 2-3 anni.
La domanda giusta non è “quale macchina devo comprare?”. È:
“Questa macchina farà ancora prodotti conformi nel 2035?”.”
Trova la macchina confezionatrice giusta
Scopri quali soluzioni di confezionamento sono più adatte al tuo tipo di prodotto e alle tue dimensioni di produzione.
- ✓ Tipo di macchina adatto al tuo prodotto
- ✓ Opzioni relative al formato di confezionamento
- ✓ Adeguamento della capacità produttiva
- ✓ Aspetti specifici del settore
Cosa fare da qui in poi
Se conoscete il profilo di stabilità del vostro prodotto, siete già in vantaggio rispetto a 80% degli acquirenti con cui ho parlato. Il passo successivo consiste nell'abbinare tale profilo a un metodo di formatura e nello scegliere la velocità in base alla produzione effettiva, non alle aspirazioni.
O se preferite discutere le specifiche del vostro prodotto con qualcuno che l'ha fatto centinaia di volte:
Chiacchierate con il nostro team - nessuna presentazione, solo specifiche →
 English
 Spanish
 Russian
 Korean
 French
 German
 Italian
 Arabic
 Thai
 Chinese
 Vietnamese
 Japanese
 Portuguese
 Dutch
 Malay


